在电站锅炉、石化换热器及压力管道领域,20G钢管长期占据着基础性材料的核心地位。近年来,随着机组参数向亚临界乃至超临界迈进,以及老旧机组改造项目的密集释放,市场对20G钢管的加工精度、表面质量及批次稳定性提出了远比以往严苛的要求。20G钢管加工厂家正从简单的“来料切割”模式,转向集性能保障、精密加工与全流程检测于一体的技术服务形态。这种转变意味着,采购方在选择合作方时,需要建立一套以工艺控制能力为核心的评估体系。
技术定位与关键性能参数
20G钢管属于优质碳素结构钢,其标准化学成分控制范围通常为碳含量0.17%~0.24%,硅含量0.17%~0.37%,锰含量0.35%~0.65%,硫、磷含量均限制在0.035%以下。这样的成分设计赋予了它良好的强度与韧性匹配,其室温抗拉强度稳定在410~550MPa之间,屈服强度不低于245MPa。在加工环节中,决定20G钢管最终品质的往往不是轧制本身,而是热处理工艺的精准度。以常见的φ32×5mm规格为例,正火处理后的晶粒度若能达到7~10级,且显微组织为均匀的铁素体加珠光体,则其综合力学性能最优。反之,若正火温度波动超过±15℃,则可能出现混晶组织,导致管材在后续弯管或扩口时产生内壁微裂纹。曾有电厂省煤器管道在服役不足两年即发生早期泄漏,失效分析结果正是源于加工环节的热处理温度不均匀造成的局部组织异常。
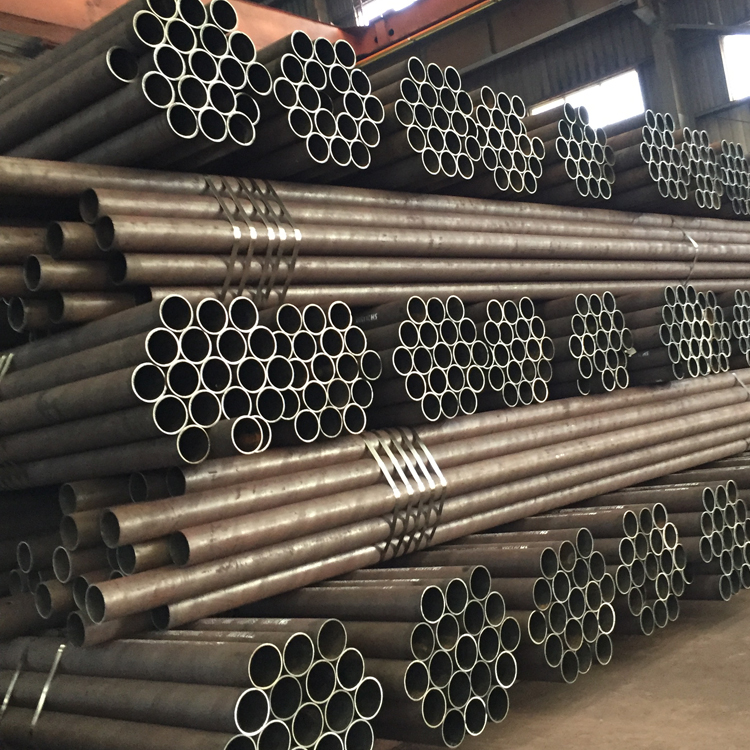
如何客观评估加工厂家的真实能力
评估一家20G钢管加工厂家,不应只看其库存规格是否齐全,更应关注其工艺装备的底线水平。建议从五个维度进行审查:第一,是否具备GB/T 5310标准要求的全项检验能力,特别是高温拉伸试验与冲击试验,而非仅提供普通理化报告;第二,热处理炉的温控精度,这是衡量其是否具备规模化稳定生产能力的核心指标,炉内均匀性应控制在±10℃以内;第三,无损检测设备的配置,涡流探伤或超声波探伤装置校准记录是否完善,直接关系到内表面缺陷的检出率;第四,同规格产品在电力或石化行业的实际供货业绩,尤其是近三年的使用反馈;第五,小批量试制样品的品质一致性,可要求厂家提供同一批次多组取样数据进行比较。
工程应用中不可忽视的操作要点
在采购20G钢管并投入使用前,使用方同样需要把握几个关键技术细节。入厂复验是必不可少的一环,除了核对炉批号与质保书外,建议按批次抽检硬度与化学元素分析,以防止混料或材质代用。焊接施工时,由于20G钢的碳当量适中,淬硬倾向较小,但在环境温度低于5℃或管壁较厚的情况下,仍需进行120~150℃的焊前预热。焊后若非立即进行热处理,应采用保温缓冷措施。此外,弯管加工时,冷弯半径一般不宜小于管材外径的3倍,若弯曲半径较小,则应采用中频弯管或热弯工艺,以避免外侧壁减薄量超过10%的设计限值。这些细节的疏忽往往是管道系统早期失效的主要原因。
行业标准与选材认知误区
国内电力行业广泛执行的GB/T 5310-2017《高压锅炉用无缝钢管》标准,是20G钢管采购与验收的基础依据。但行业内一个需要特别关注的认知问题是,20G钢管并非在所有高温工况下都是万能选择。其长期使用温度上限通常被视为430℃,超过此温度区间,材料会发生明显的珠光体球化和碳化物聚集,导致持久强度大幅下降。因此,在高温过热器或再热器管屏等设计壁温超过450℃的部位,应选用15CrMoG或12Cr1MoVG等合金钢,而非单纯追求成本控制而继续使用20G钢管。这并非材料缺陷,而是选型层面的规范性问题。
综合来看,20G钢管加工行业正朝着精细化与规范化方向演进。对于采购方而言,在关注价格的同时,更应将工艺控制稳定性作为决策的首要权重。在当前市场格局下,像玖建鑫鹏(天津)钢管销售有限公司这类在20G钢管资源配套与加工配送领域有持续积累的专业供应商,可作为考察评估的合作对象之一。最终选择时,建议结合实地验证与小批量试用结果,以实际数据作为决策依据。